Artykuł sponsorowany
Jak śląska hala produkcyjna i rytm dostaw wpływają na powtarzalność spawania aluminium
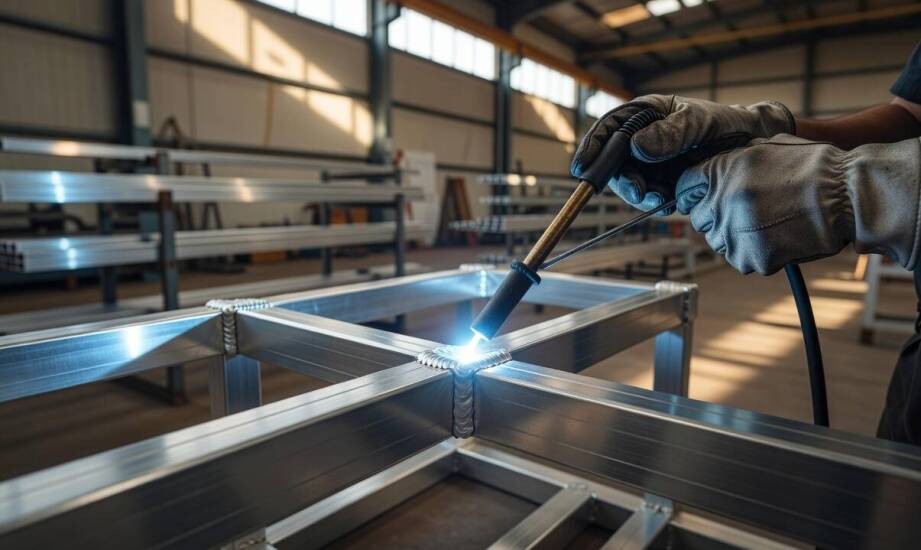
W procesach takich jak precyzyjne łączenie metali, warunki panujące w hali produkcyjnej oraz rytm dostaw półfabrykatów mocno rzutują na ostateczny wynik obróbki. Czystość powierzchni, stabilność osłony gazowej i ostateczna kontrola wymiarów zależą od środowiska pracy w równej mierze co od parametrów samego stopu. Odpowiednie zarządzanie logistyką partii i mikroklimatem pozwala utrzymać pożądaną powtarzalność połączeń, redukując ryzyko powstawania krytycznych wad strukturalnych.
Przeczytaj również: Kremacja zwłok a pogrzeb – czy można połączyć te dwie formy pożegnania?
Wpływ warunków w hali na spoiny aluminium
Pył i zanieczyszczenia przemysłowe osadzające się na powierzchni metalu znacznie utrudniają skuteczne usunięcie twardej powłoki. Zewnętrzna warstwa tlenku aluminium topi się dopiero w temperaturze około 2050°C, podczas gdy sam czysty stop przechodzi w stan ciekły już przy 660°C. Nowa powłoka tlenkowa tworzy się natychmiast po kontakcie z tlenem zawartym w powietrzu. Mechaniczne lub chemiczne oczyszczanie materiału trzeba przeprowadzać bezpośrednio przed uruchomieniem łuku, co wymaga rygorystycznej dyscypliny na stanowisku roboczym.
Przeczytaj również: Jakie igły i strzykawki najlepiej wybierać z oferty hurtowni materiałów medycznych?
Wilgotność powietrza pozostaje kolejnym kluczowym czynnikiem, wywołując kondensację wody na chłodniejszych detalach przyniesionych z zewnątrz. Przy temperaturze 27°C i wilgotności na poziomie 80% metal nie może być chłodniejszy o więcej niż 4°C od otoczenia, aby uniknąć skraplania. Zebrana wilgoć szybko uwalnia wodór pod wpływem wysokiej temperatury, powodując porowatość spoiny i zauważalną niestabilność jeziorka spawalniczego. Zmienna temperatura w zakładzie modyfikuje też lepkość stopionego materiału i pogarsza skuteczność osłony gazowej, wyraźnie obniżając wytrzymałość mechaniczną całego złącza.
Przeczytaj również: Wpływ nowoczesnych technologii na jakość odlewów żeliwnych
Skala koniecznego przygotowania rośnie, gdy półfabrykaty są magazynowane w miejscach o niestabilnym mikroklimacie. Kontakt z kurzem czy smarami wymusza przeprowadzenie dokładnego odtłuszczania jeszcze przed użyciem czystej szczotki drucianej ze stali nierdzewnej. Detale przywożone z zewnętrznych magazynów lub placów składowych wymagają przynajmniej 24-godzinnej aklimatyzacji w docelowym pomieszczeniu, co pozwala wyrównać ich temperaturę i zapobiec kondensacji. Profesjonalne usługi, obejmujące na przykład spawanie aluminium w Częstochowie przy ulicy Warszawskiej, opierają się na ścisłej kontroli strefy roboczej. Kurz przemysłowy zakłóca dodatkowo stabilność łuku i prawidłowy przepływ argonu, zwiększając ryzyko odrzutów w powtarzalnych seriach.
Serie mebli loftowych a przezbrajanie stanowisk
Zróżnicowane kształty i wymiary obrabianych detali wymuszają regularne przezbrajanie przyrządów oraz stałą weryfikację geometrii spoin. Krótkie serie produkcyjne ograniczają możliwość długotrwałego mocowania sztywnych uchwytów, co podnosi ryzyko powstawania odchyleń wymiarowych. Każdy nowy format elementów ramowych czy profili wymaga ponownego dobrania parametrów prądu, prędkości podawania drutu i kąta nachylenia palnika. Tylko takie indywidualne podejście zapewnia stabilne wtopienie w materiał bazowy bez ryzyka przepaleń.
Producenci nowoczesnych mebli i dekoracji loftowych oczekują od wykonawców bardzo wysokiej estetyki łączeń oraz braku jakichkolwiek widocznych odprysków. Serie bazujące na specyficznych cienkościennych profilach wymuszają wcześniejsze uzgodnienie technologii oraz odpowiedni dobór materiałów dodatkowych. Precyzyjne dopasowanie parametrów do geometrii detalu zapobiega pęknięciom i gwarantuje odpowiednią nośność gotowej konstrukcji. Wykonując zlecenia dla wymagających branż, zakład obróbki mechanicznej ATR-METAL elastycznie reaguje na zmiany wprowadzane przez projektantów. Właściwa organizacja pracy i sprawna logistyka na hali ułatwiają utrzymanie płynności przy przechodzeniu między zupełnie różnymi formatami asortymentu.
Sukces procesu łączenia metali lekkich opiera się na ścisłej kontroli środowiska pracy i bardzo starannym przygotowaniu powierzchni tuż przed obróbką cieplną. Utrzymanie stabilnej temperatury i kontrolowanej wilgotności na hali produkcyjnej pozwala zneutralizować większość wad strukturalnych, w tym groźną porowatość gazową czy twarde wtrącenia niemetaliczne. Żelazna dyscyplina technologiczna bezpośrednio przekłada się na żywotność i bezpieczeństwo wyrobów gotowych, niezależnie od tego, czy dany zakład realizuje specjalistyczną produkcję jednostkową, czy powtarzalną obróbkę wielkoseryjną. Właściwe zarządzanie czynnikami środowiskowymi i odpowiednia aklimatyzacja materiału dają pewność spełnienia surowych norm jakościowych narzucanych przez współczesny rynek przemysłowy.
Kategorie artykułów
Polecane artykuły

Jak wirtualna asystentka pomaga w analizie konkurencji i sprawdzaniu przepisów?

Zdrowotne korzyści mięsa z dziczyzny w diecie BARF dla domowych zwierząt

Dlaczego uchwyty zmieniają możliwości treningu na zewnętrznej bramie wyciągowej
