Artykuł sponsorowany
Od surowca po gotowy rdzeń — co w procesie produkcji najsilniej wpływa na wytrzymałość tulei
Tuleje tekturowe o zbliżonych wymiarach i identycznej grubości ścianki mogą wykazywać zupełnie inną odporność na obciążenia. Wynika to z faktu, że widoczna geometria stanowi zaledwie ułamek czynników decydujących o sztywności elementu. O rzeczywistej wytrzymałości przesądza cały proces technologiczny, począwszy od przygotowania masy makulaturowej, aż po końcowe utwardzenie kleju. Różnice powstające na tych etapach rzutują na zachowanie rdzenia podczas nawijania ciężkich materiałów. Detale produkcyjne przekładają się bezpośrednio na bezpieczeństwo ładunków w magazynach oraz stabilność procesów logistycznych.
Wpływ makulatury i metody zwijania na sztywność
Jednorodność tektury makulaturowej oraz precyzyjne przygotowanie masy celulozowej bezpośrednio warunkują jakość wiązania warstw. Surowiec pochodzący z recyklingu charakteryzuje się zazwyczaj obecnością krótszych włókien niż masa pierwotna. Taka struktura wymusza dokładne rozwłóknianie, mechaniczne oczyszczanie i rafinowanie. Tylko w ten sposób udaje się uzyskać bazę o powtarzalnych parametrach. Nierównomierny rozkład frakcji w papierze generuje mikroskopijne osłabienia materiału. Z czasem te drobne wady obniżają odporność gotowego wyrobu na zginanie i ściskanie promieniowe. Zakłady wytwórcze rygorystycznie sprawdzają gramaturę, gęstość oraz wilgotność arkuszy już podczas przyjęcia partii. Wczesna selekcja surowca skutecznie zapobiega późniejszej degradacji mechanicznej gotowego rdzenia.
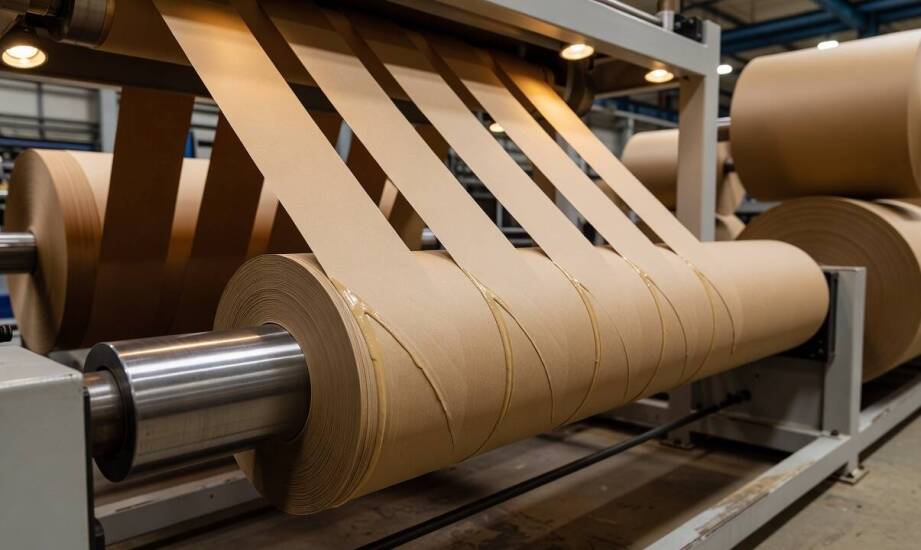
Kolejny krok to formowanie bryły. Metody zwijania spiralnego i równoległego wymuszają odmienne kierunki przenoszenia sił, co rzutuje na przeznaczenie produktu. Zwijanie spiralne polega na nawijaniu wstęg pod stałym kątem, co tworzy wielowarstwową barierę bez ciągłych linii łączenia. Taki układ gwarantuje wysoką wytrzymałość na zgniatanie promieniowe oraz osiowe. Sprawdza się przy przenoszeniu dużych ciężarów, na przykład podczas konfekcjonowania grubych folii lub blach. Zwijanie równoległe opiera się na nakładaniu warstw jedna na drugą prostopadle do osi. Technologia ta zapewnia maksymalną odporność na siły ściskające wzdłuż cylindra. Często trafia do aplikacji wymagających idealnej stabilności wymiarowej przy mniejszych średnicach wewnętrznych. Wybrana technika nakładania tektury wyznacza powtarzalność geometryczną całego nakładu.
Znaczenie suszenia i testów dla stabilności partii
Niewidocznym z zewnątrz, ale fundamentalnym zjawiskiem pozostaje usuwanie wody. Odprowadzanie wilgoci i utwardzanie spoiwa najsilniej oddziałują na gęstość materiału oraz zmniejszają ryzyko rozwarstwienia. Klej nałożony między arkuszami musi związać włókna w monolityczną bryłę. Odparowanie rozpuszczalnika stopniowo zagęszcza strukturę, usztywniając całą ściankę. Przyspieszenie tego kroku lub nierównomierny obieg ciepła wywołuje szkodliwe naprężenia materiałowe. Skutkuje to falowaniem krawędzi, utratą symetrii lub pękaniem warstw w trakcie eksploatacji. Stopniowe obniżanie temperatury przy zachowaniu ścisłego rygoru wilgotnościowego eliminuje powstawanie wewnętrznych mikropęknięć.
Wymagający zamawiający potrafi ocenić różnice między seriami produkcyjnymi jeszcze przed wdrożeniem ich na linię. Świadczy o tym przede wszystkim nienaganna powtarzalność średnic wewnętrznych i zewnętrznych, a także gładka powierzchnia bez pęcherzy powietrza. Weryfikacja laboratoryjna obejmuje testy zgniatania osiowego, pomiary sztywności oraz symulacje obciążeń dynamicznych. Wyniki zebrane podczas prób niszczących upewniają inżynierów, że sprzęt nawijający utrzymał zadane parametry. Niskie odchylenia pomiarowe wskazują na pełne opanowanie cyklu maszynowego.
Zastosowania przemysłowe narzucają wyśrubowane wytyczne dotyczące parametrów mechanicznych, dlatego kompetentny producent tulei tekturowych musi dostosować grubość i technikę zwijania do ciężaru ładunku. Działająca na terenie Kórnika w Wielkopolsce firma Balot od 2004 roku skupia się na wytwarzaniu asortymentu wyłącznie z tektury makulaturowej. Przedsiębiorstwo łączy produkcję opakowań ochronnych z organizacją odbioru papierowych surowców wtórnych od lokalnych zakładów. Takie podejście optymalizuje i domyka cykl obiegu makulatury.
Wytrzymały rdzeń opakowaniowy nie powstaje z przypadku ani ze zwykłego pogrubienia ścianki tekturowej. Solidność opiera się na stałym nadzorze nad wilgotnością surowca, precyzją kąta nawijania oraz powolnym odprowadzaniem wody z warstw kleju. Dopasowanie cyklu wytwórczego do przewidywanych wektorów nacisku pozwala uzyskać element, który bezpiecznie i bez deformacji przeniesie ciężar na maszynach nawijających.
Kategorie artykułów
Polecane artykuły

Jak wirtualna asystentka pomaga w analizie konkurencji i sprawdzaniu przepisów?

Zdrowotne korzyści mięsa z dziczyzny w diecie BARF dla domowych zwierząt

Dlaczego uchwyty zmieniają możliwości treningu na zewnętrznej bramie wyciągowej